
专业生产胶辊厂家
主营:胶辊、弯辊,气胀轴,开幅辊
服务热线:0514-87013986
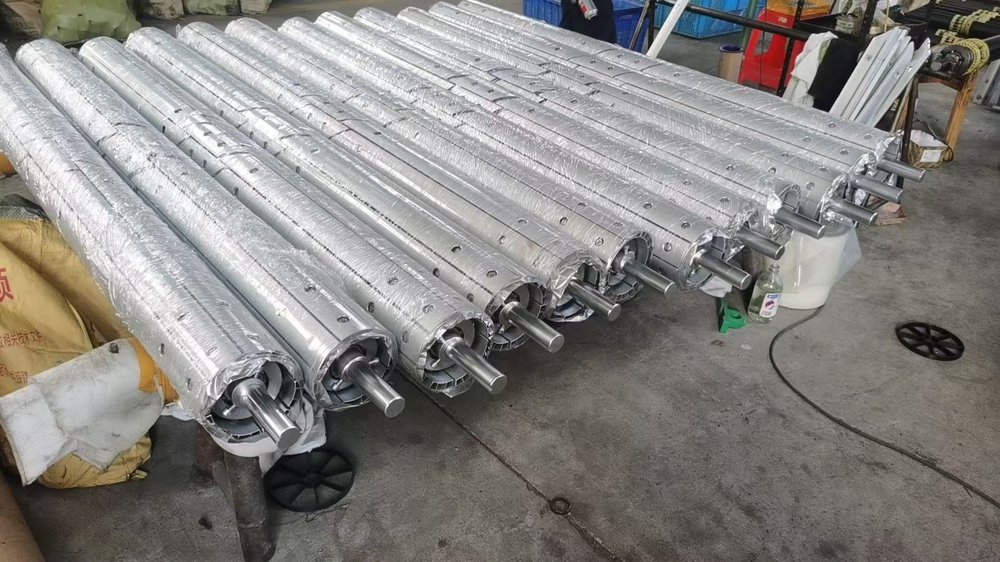
铝合金开幅辊在印染、定型、涂层生产线上常年连轴转,最容易被忽略的故障不是辊体变形,而是展开孔慢慢堵了。很多厂里的第一反应是"这辊不好用了,换一根",其实大部分情况清理一下就能恢复。
一、先弄明白展开孔是干什么的
开幅辊的辊面上布着一排排按规律分布的小孔,织物或薄膜从辊面绕过时,孔里排出的气流在辊面与材料之间形成一层气膜,把材料"托"起来向两侧舒展。折皱、卷边、跑偏,很多时候就是靠这层气膜解决的。
孔一旦堵了一半,出风就不均匀:有的位置气流强,有的位置几乎没有风,材料被单边拉扯,反而会出现新的皱条。所以"开幅效果越来越差"往往不是辊子坏了,是孔堵了。
二、堵的三个常见原因
**1. 浆料和助剂结垢。** 印染定型线上的浆料、树脂、助剂随水汽附着在辊面,停机后水分蒸发,留下硬结的垢层,一点点把孔口封住。这是最常见的一类。
**2. 气路带水带油。** 压缩空气没有经过有效过滤,或者油水分离器长期没排,水分和油雾进了辊腔,和粉尘混成油泥,从里面往外堵。这种情况清完外表面没用,得同时处理气路。
**3. 长期停机不吹扫。** 设备放假、检修停机十天半月,辊腔里残留的湿气出不去,铝体表面氧化起皮,氧化皮脱落正好卡在孔口。
三、现场清理三步法
**第一步:停机泄压,拆下两端进气接头。** 确认气源关闭、辊腔无压。检查端部密封圈和轴承位有没有进水迹象,有的话要一并处理,否则清完还会堵。
**第二步:软毛刷配压缩空气,从外向内通。** 用铜丝或尼龙软刷轻刷孔口周围垢层,再用干燥压缩空气逐孔吹通。方向要从辊面往孔里吹,把脏东西吹进辊腔后再从端部接头处排出,不要顺着风向往里压。
**第三步:油泥类堵塞用中性水基清洗剂。** 把清洗剂喷在软布上擦拭,不要直接往辊面大量喷淋,避免液体顺着孔进辊腔。擦完用干布收干,静置晾透再装回。
**这几件事千万别做:** 不用钢丝球、不用硬质刮刀、不用有机溶剂长时间浸泡。铝合金辊面一旦被刮出深划痕,材料经过时反而会被勾住;强溶剂会加速密封件老化。
四、什么时候该修,什么时候该换
清理之后仍然出风不均、辊面有明显划伤或凹坑、铝面出现点状腐蚀、端头轴承位旷量变大——这几类属于结构性问题,建议返厂检修。我们自有车间可以做辊面重新处理、轴承更换和动平衡复检。
如果只是孔堵、密封老化,现场更换密封件加一次彻底吹扫基本就能解决,不必整根更换。
五、日常保养的节奏
每班收工用压缩空气吹一遍辊面;每周检查油水分离器和气路滤芯;每月拆开端盖检查一次辊腔有没有积水。这三件事坚持下来,开幅辊的故障率能降一大截。
六、选型上的一点提醒
常规幅宽的主力规格是 Ø130 和 Ø150 两种,具体选哪个要看幅宽、车速和材料克重:幅宽大、车速高的工况建议往上靠一档,气膜托举力更足;轻薄材料则不宜风压过大,避免吹出新的痕迹。
如果现有设备的安装空间、轴头形式跟常规品对不上,可以按安装尺寸来图定制,我们全工序自有车间生产,货期一般 7 到 10 天。
把孔清干净,很多"开幅辊不好用"的问题其实就没了。
联系电话
微信扫一扫


